
新闻动态所在当前位置:首页--新闻动态--有机肥生产线怎么配?从进料到出料全流程解析
有机肥生产线怎么配?从进料到出料全流程解析
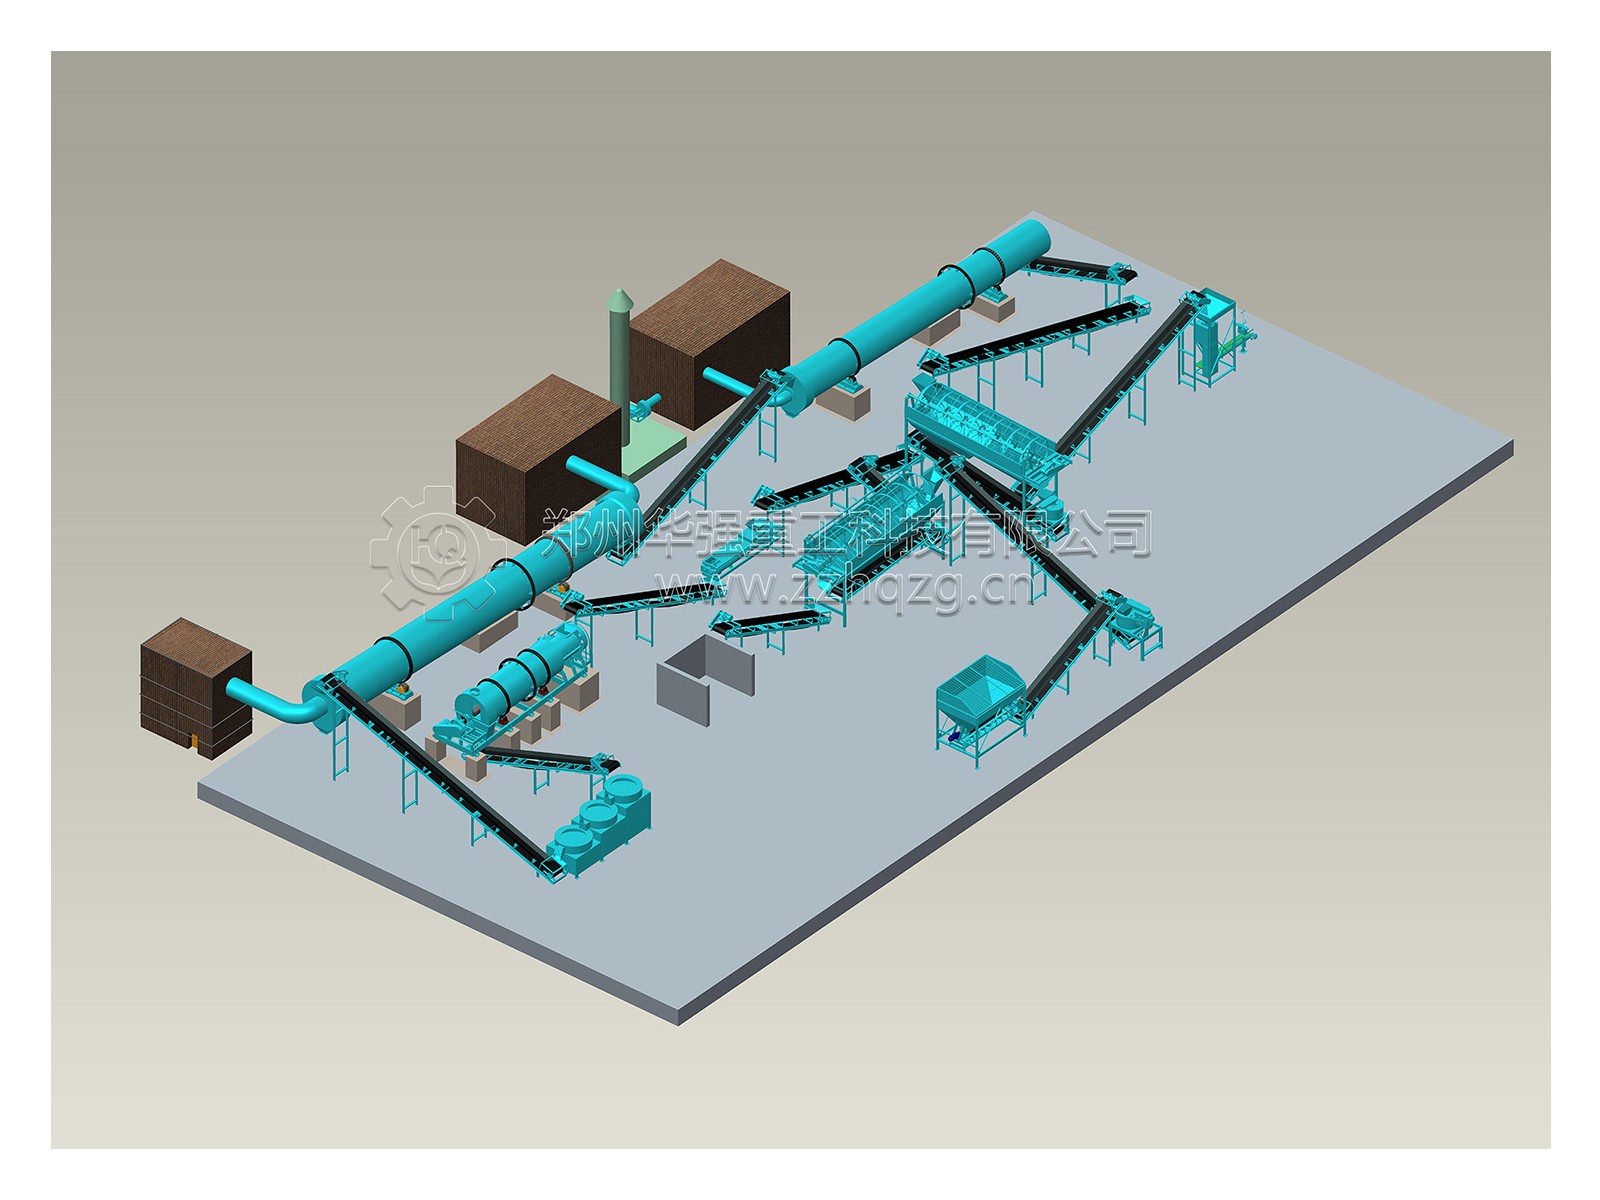
同样是配有机肥生产线,用猪粪做原料和用菌渣做原料,配置方案几乎是两个样子。很多投资者拿着一份通用设备清单去采购,投产后才发现粉碎机天天堵、造粒机成不了球,问题就出在没有按原料类型选路线。原料是整条线的起点,它决定了前处理难度、造粒方式选择,甚至决定了要不要配烘干机。
粪便型原料以猪粪、鸡粪、牛粪为主,特点是含水率高、黏性大、养分含量高但碳氮比偏低。这类生产线的前处理重点在脱水与调理:鲜粪先经固液分离机把含水率降下来,再掺入秸秆粉、锯末或干返料调节碳氮比与孔隙度。发酵环节适合槽式翻抛机,物料黏性虽高但腐熟后塑性较好,后续造粒相对容易。由于粪便类物料发酵后仍偏湿,宜选半湿物料粉碎机,造粒可用搅齿式或圆盘式,走湿法路线配烘干冷却。
秸秆与菌渣型原料的挑战完全不同。这类物料含水率虽不如鲜粪高,但纤维含量大、木质素多、塑性差,是很难成球的一类。配置上必须把粉碎环节加重——纤维长度和粒度控制住,否则长纤维会在造粒腔内缠绕,颗粒也因内部应力集中而强度差。发酵时宜掺入粪便类原料补充氮源、调节碳氮比,单纯菌渣发酵升温慢、腐熟周期长。造粒推荐搅齿式,配合适量黏结剂提升成球效果;若选择干法挤压路线,对粉碎细度与含水率要求更苛刻,需谨慎评估。
污泥型原料含水率很高、颗粒细密、孔隙率低,堆体极易压实厌氧。这类线的核心不在造粒而在发酵——必须强化调理剂掺混与通风,槽底曝气几乎是必配项,翻抛频次也需高于常规物料。污泥本身有一定黏性,成球不算困难,但需关注重金属与无害化指标,发酵温度与周期的把控比产能更重要。污泥与其他原料混合堆肥是常见做法,可兼顾养分与透气性。
混合型原料是多数实际项目的常态,配置关键在于配料混合环节。双轴搅拌机或卧式混合机要把不同来源、不同水分与粒度的物料混合均匀,为后段创造稳定的物料条件。原料越杂,前端均质化的价值越大,这部分的投入不应压缩。
路线选择上还有一条分水岭:湿法造粒与干法造粒。湿法路线需在造粒时加水或利用物料本身水分,成球后必须配烘干机与冷却机,流程长、能耗高,但颗粒球形度好、对原料适应性强,适合粪便类与多数混合物料。干法路线即对辊挤压,不加水、不干燥,流程短、投资省、能耗低,但要求原料含水率低、塑性好,更适合矿物源或特定配方物料。选择时需把物料特性放在**位,而不是单纯比较投资高低。
产能分档则决定单机规格。日产5吨以下的小线,各工序配基础机型、包装可半自动,投资相对可控;日产10到20吨的中线,需重点保证发酵能力与烘干能力匹配,避免前段供料不足或后段烘不透;日产30吨以上则应按连续化标准配置,输送与除尘系统同步升级,自动化程度也应提高。
无论哪种原料、哪种路线,配置时都要守住两条原则:前段产能略大于后段,避免物料在中间环节积压;相邻工序的物料状态要对得上,含水率、粒度、温度逐段传导,前一个环节失控,后一个环节再强也补不回来。把原料特性摸清、把路线选对、把产能梯度排好,一条从进料到出料跑得通的生产线才算真正立起来。
- 上一篇:复合肥生产线全套工艺与设备配置,复混肥建厂选型参考
- 下一篇:
相关产品


相关新闻
禽粪有机肥设备有哪些?从固液分离到包装的全套工艺流程
复合肥生产线和有机肥生产线有什么区别?哪个利润更高?
有机肥粉碎机功率选型指南:时产1吨与5吨的匹配方案
复合肥生产线全套工艺与设备配置,复混肥建厂选型参考
相关工艺

挤压造粒机组工艺流程

圆盘造粒工艺流程
生产现场

生产现场

生产现场

生产现场


